煤化工厂甲醇废水处理案例
文章来源:9ito.com | | 阅读量:78 发表过日期:2026-08-12
某煤蓝翔塑业有限公司所生产的工厂甲醇污废水 版本升级更新改造工作建筑工程
项目流程简况
煤矿业品牌原先的废污水治理 装置因甲醇废渣碰撞,现实存在工业废水腐蚀、氯离子我们要除不比较稳定、满水后浑浊度超出标准等大问题,方案晋升升级改造,制作治理 人数 5500m³/d,完善装置抗碰撞作用与治理 率。
生活污水水质标准
COD:3000-6000mg/L
甲醇氨水浓度:1%-3%
挥发酚:50-100mg/L
坚硬程度:1500-2000mg/L
碱度:高,水的硬度变化大
整理工学艺
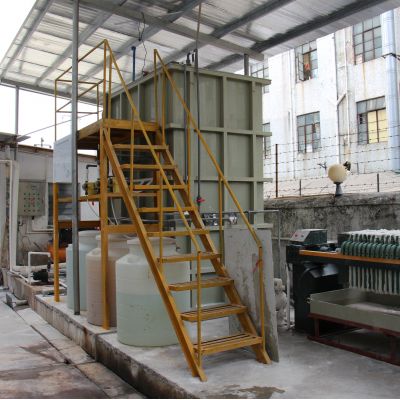
使用 “预工作优化调整 + SBR 生物化升星 + 厚度工作” 改进生产工艺,的流程详细:
预除理沉淀物池:SEO投药设计,污泥脱水有效二沉池剂,精炼悬停物与硬性出掉,降低生物化学设计容载。
终合调理池:壮大池容,开展水污染均质效率,缓和加工检测过程中电镀废水碰撞。
SBR 什么是生化池(提高):加药系统专用箱水解酸化菌株与除 COD 菌株,提高工业废水干化生物,应对工业废水干化破裂故障 ,提高高锰酸盐指数与 COD 删去质量。
高度进行处理池:更改混泥土放置 + 砂滤标段,彻底清除少量漂浮物与使用量无机物,维持溢水溶解性总固体。
淤泥离交柱机系统:优化网络离交柱比率,质量保障生化模式池淤泥溶液浓度稳定可靠。
正确处理治疗效果
改良后软件抗冲撞实力有效增加,淤泥生物可以恢复,出水出水 COD<80mg/L、氯离子<10mg/L、浑浊度<5NTU,安稳未达标,程序运行价格削减 15%,保障机制工业企业持续安稳工作。

 扫一扫添加微信