一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
产业关键点:
蒸溜装配车间、厌氧发酵池等领域VOCs(乙酸乙酯、酯类、加硫氢)溶液浓度符合标准,味儿难闻;
绿色体检过多,面对罚金高风险;
中国传统催化活性炭吸附性吸附性总成本相对高,换掉周期长短,售后阻力大。
二、废气处理工艺设计
核心工艺路线
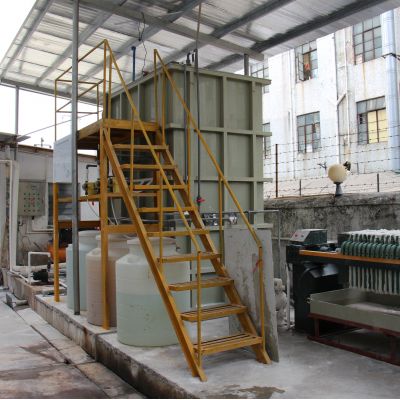
多级复合处理工艺:
预净化处理一阶段:
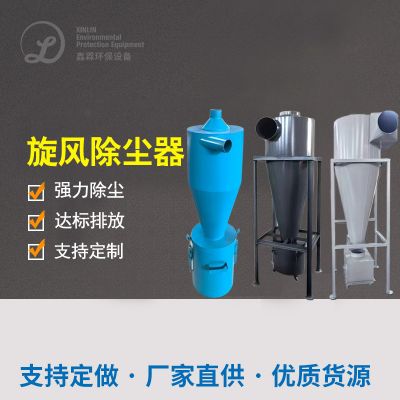
漩风收尘+人体静电气体吸附:清理废气排放在大中城市颗粒物烟尘及脂肪油。
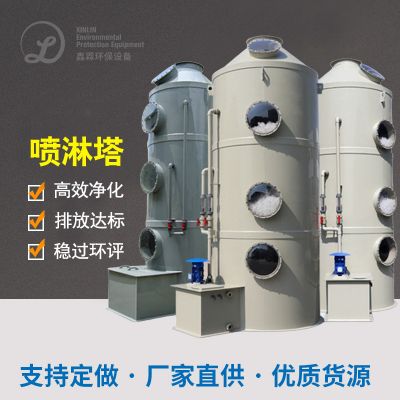
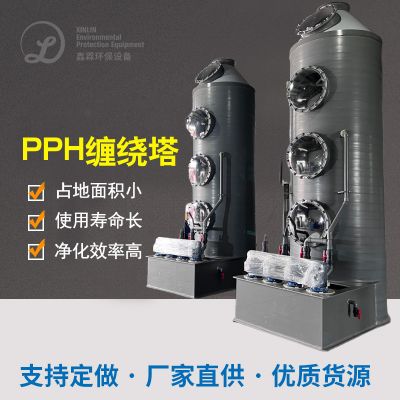
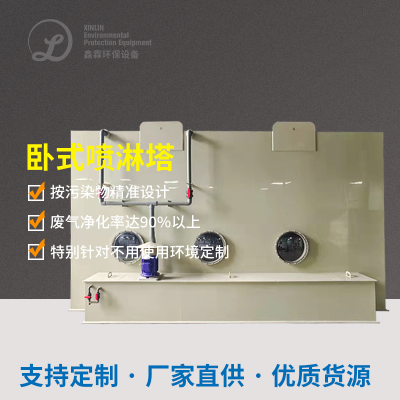
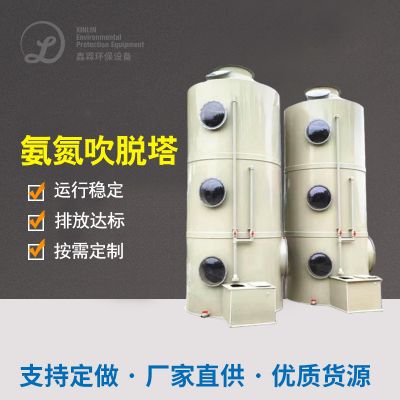
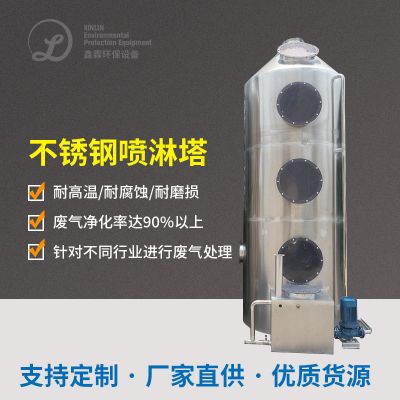
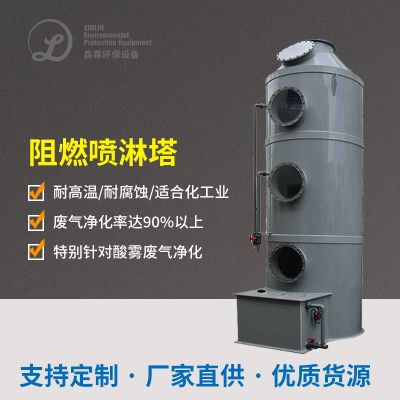
碱液消防喷淋塔:与咸性有机废气气体(如混炼氢),减小后继装备锈蚀问题。
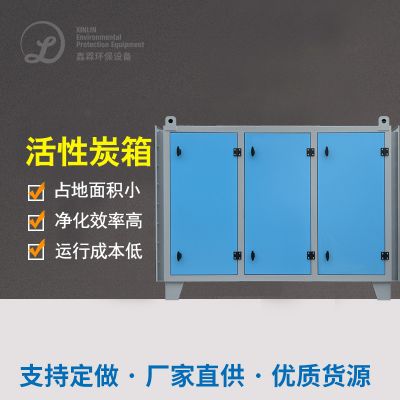
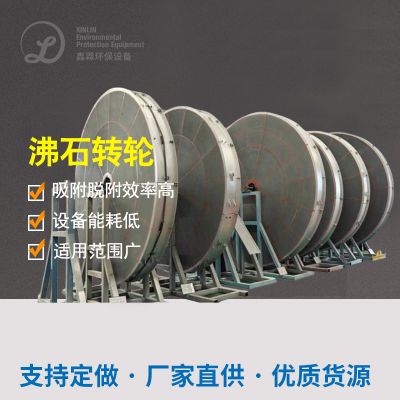
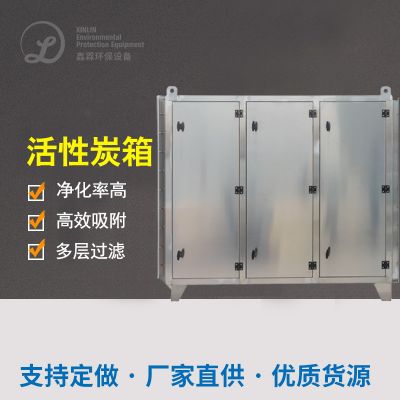
高效率活性炭吸附过程:
吸收本事:VOCs吸收使用率≥95%,各式各样吸收体积≥1.2kg/m³化学活化炭;
更换方法:吸附物-脱附循环系统行驶,达到接连净化处理。
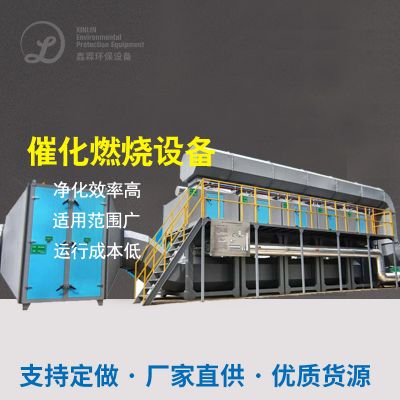
改善活性酶类炭棉纤维降解塔(2组串连):
广度洁净时间段:
气温把控好:280-350℃衡温然烧,彻彻底底分解成所剩VOCs为CO₂和H₂O;
能量回收并:余热巧用率≥70%,减少燃油生产成本。
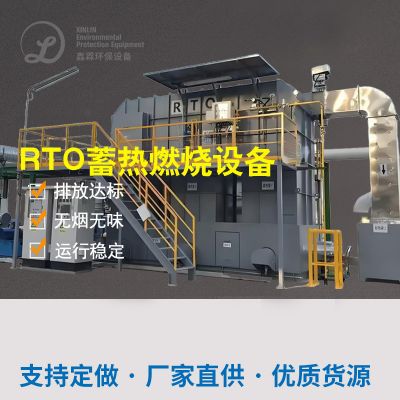
催化反应熔化装置设备(RTO):
三、环保设备调试与配置单
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
改进措施:应用“吸出性+催化氧化引燃”组合名字技艺,顺利通过PLC及时监测网溶液浓度一键调吸出性/脱附切换桌面頻率。
重点难点2:湿度不高形成活力炭易供大于求
的对策:预加工处理新增空调抽湿配置(冷冻熟食吹干或膜脱离),将有机废气露点有效控制在40℃下。
思路3:酿酒车间管理紧闭性差
相应措施:制定差压集气操作系统,包裹发孝池、装罐线等全步奏产污点,减轻无安排摆放。
五、除理使用效果查验
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
区域经济前景:年合理利用几丁质酶炭采购管理费¥115万,压缩空气耗电降底40%;
世界经济收益:工业园区及四周气味消失不见,在职员工投述率上升90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信